
Contrôle qualité : pourquoi deux contrôleurs divergent
 Par Carlos Franco, Co-Founder & CEO de Fyware · LinkedIn
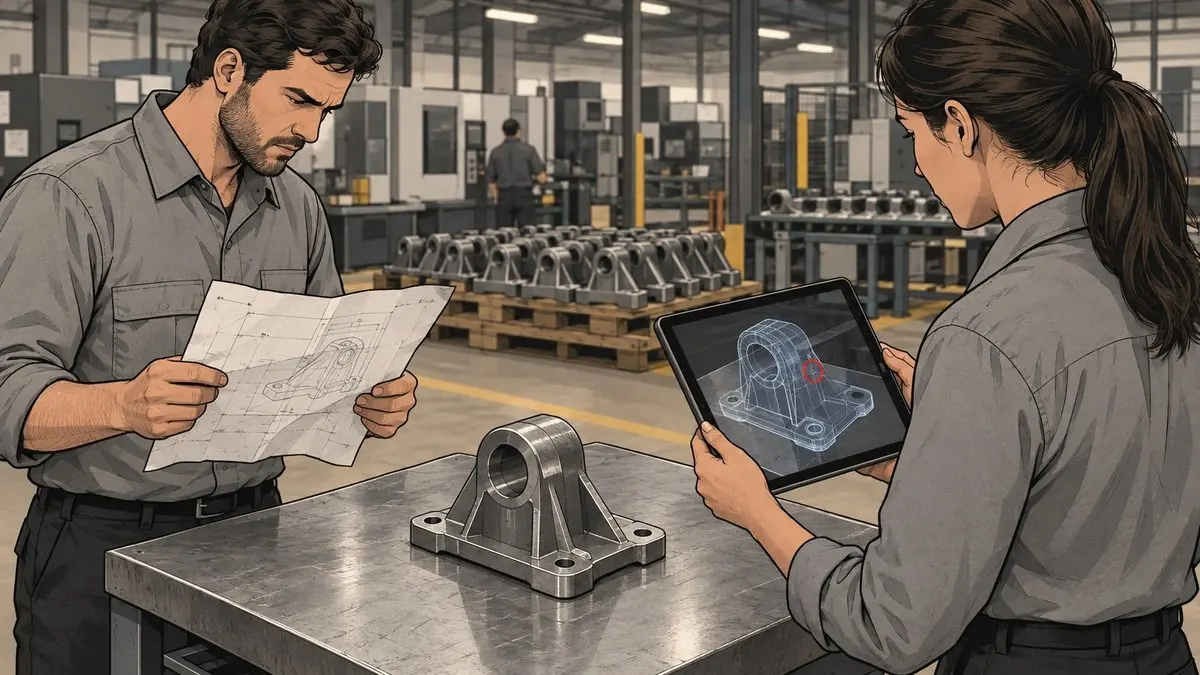
La réponse courte : le contrôle qualité compare une pièce à un critère, et il échoue presque toujours parce que ce critère vit sur un plan imprimé ou dans la mémoire de celui qui contrôle. Quand un client de GIRI a numérisé ses instructions de travail dans une usine de 250 personnes, il a mesuré 62,3 % d'erreurs d'exécution en moins et 1,5 million de dollars récupérés par an.
Pendant mes premières années dans ce métier, j'ai cru que le contrôle se réglait avec plus de contrôleurs. C'était la demande que j'entendais le plus pendant les visites d'usine : une équipe de plus à la qualité, une table de plus en bout de ligne. J'ai mis du temps à remarquer que le nouveau contrôleur héritait du même plan plié dans le même classeur, et que son verdict dépendait de la personne qui lui avait appris à le lire.
Qu'est-ce que le contrôle qualité et où se fait-il ?
C'est mesurer, examiner ou tester une caractéristique de la pièce et la comparer à une exigence : le plan, la spécification du client ou un échantillon de référence. Le résultat est une décision, libérer ou bloquer, et un enregistrement de cette décision.
Il se fait à la réception de la matière, pendant la fabrication et avant l'expédition. La liste des types vient plus bas, mais ce qui décide si un contrôle sert à quelque chose, c'est ce à quoi on compare la pièce, et si deux personnes comparent à la même chose.
Les types de contrôle qualité en production
Selon le moment où il intervient :
- À réception : matières et composants du fournisseur, avant leur entrée sur la ligne.
- De première pièce : la pièce qui sort après un démarrage, un changement de référence ou un réglage de l'outillage. Elle est libérée avant de lancer la série.
- En cours de fabrication : à des points fixes de la gamme, par échantillonnage ou à 100 %.
- Final ou avant expédition : le produit fini comparé à ce que le client a commandé.
Selon la méthode : visuel, dimensionnel (pied à coulisse, calibre, machine à mesurer tridimensionnelle) et fonctionnel. Le visuel est le plus répandu parce qu'il ne demande aucun équipement, et pour la même raison c'est celui qui dépend le plus de la personne.
Pourquoi deux contrôleurs rendent-ils deux verdicts ?
Parce que chacun compare à quelque chose de différent. L'un contrôle d'après l'indice du plan qui se trouvait dans le classeur. Un autre d'après ce que lui a expliqué le chef d'équipe du poste précédent. Un troisième d'après la pièce bonne que quelqu'un a laissée sur la table il y a des mois et dont personne ne sait de quel lot elle vient. Chacun a raison selon sa référence.
L'enregistrement n'aide pas non plus. Une photo sur le téléphone, une cellule qui dit « OK » et aucun moyen de savoir après coup avec quel indice du plan la pièce a été libérée. Quand la réclamation arrive, l'usine ne peut pas reconstituer ce qui s'est passé ; elle ne peut que confiner et retrier.
Et il y a un schéma qui se répète avec la première pièce : elle passe avec toute la rigueur du démarrage, la série dérive quelques heures plus tard, et le contrôle en cours de fabrication ne se fait plus avec le même soin parce que la première pièce était bonne.
Où doit vivre le critère d'acceptation ?
Si le problème est la référence, il faut l'écrire une fois et la placer devant celui qui contrôle, là où il contrôle. C'est ce que font les instructions de travail numériques : le critère d'acceptation ne dépend plus de l'expérience de quelqu'un, il reste à l'écran, avec l'image du bon et du mauvais, à l'indice en vigueur.
L'effet se voit jusque dans la façon dont les gens se sentent. Lors d'un test A/B de novembre 2024 chez un fabricant mondial de pièces automobiles, avec la même procédure, 100 % du groupe doté d'instructions de travail numériques s'est déclaré capable d'exécuter son activité, contre 11 % du groupe qui travaillait sur papier. C'est une capacité autodéclarée et il n'y a eu aucune épreuve ; je la cite parce qu'elle montre le poids de ce que la personne a sous les yeux.
La donnée solide, c'est celle des erreurs : les 62,3 % de la réponse courte, mesurés par un client de GIRI dans son usine. Si votre usine contrôle encore d'après des feuilles imprimées, les signes que cela vous coûte déjà sont dans instructions de travail papier.
Que change le modèle CAO superposé à la pièce ?
Pour l'inspection visuelle de pièces à géométrie complexe, l'instruction à l'écran oblige encore à traduire : regarder le plan, regarder la pièce, comparer de tête. Twyn supprime cette étape. Avec la caméra d'un iPad, il superpose le modèle CAO à la pièce physique, la reconnaît par sa propre géométrie sans marqueurs et affiche l'écart à l'endroit où il se trouve. Le constat se marque sur l'image et un rapport sort en XLS, CSV ou PDF.
Ces données viennent de Visometry, le fabricant allemand. Fyware est son distributeur officiel au Mexique et y assure les licences, la préparation initiale de la CAO dans Twyn Studio, la formation de l'équipe qualité et le support en espagnol. Nous n'avons pas encore publié de cas client avec Twyn, je ne vais donc pas y accrocher un chiffre à nous.
Là où il a sa place : les pièces grandes ou lourdes qui partent aujourd'hui au laboratoire qualité, les assemblages et les soudures à variantes, et la première pièce de chaque démarrage. Là où il ne l'a pas : une tolérance au micron reste le travail de l'équipe de métrologie. Le détail est dans inspection visuelle en réalité augmentée, et le panorama de la technologie, dans réalité augmentée en entreprise.
Combien coûte la numérisation du contrôle qualité ?
Cela dépend de ce que l'on numérise :
- Twyn : il s'acquiert sous licence ; au Mexique, le devis passe par nous en tant que distributeur.
- Les instructions de contrôle : la plateforme est la partie bon marché. Ce qui coûte, c'est de les écrire. Lors du pilote de 2024, nous avons mesuré le temps qu'il fallait pour documenter dix instructions : 125 heures la première fois et 45 la seconde dans une usine, 170 et 60 dans l'autre.
- Former le nouveau contrôleur sur des défauts que vous ne pouvez pas fabriquer exprès, dans un simulateur sur mesure : à partir de 15 000 EUR HT, environ un mois pour une sensibilisation et environ trois pour un simulateur. Le périmètre est dans les solutions pour l'industrie.
Avant de chiffrer l'une des trois, repérez le poste où naît le défaut. C'est dans le relevé des erreurs par poste de l' analyse des besoins de formation que se trouve cette donnée, et ce relevé existe presque toujours déjà.
Questions fréquentes
Quels sont les 3 types de contrôle qualité ?
Selon le moment où ils interviennent : à réception, à l'entrée de la matière ; en cours de fabrication, à des points fixes de la ligne ; et final, avant l'expédition. Le contrôle de première pièce est un cas particulier du contrôle en cours de fabrication, validé avant de lancer la série.
Que fait un contrôleur qualité ?
Il compare la pièce au critère d'acceptation en vigueur, décide de la libérer ou de la bloquer, enregistre la décision et fait remonter ce qui sort de l'attendu. Son travail vaut ce que vaut la référence à laquelle il compare.
Quelle différence entre inspection qualité et contrôle qualité ?
L'inspection est l'acte de comparer une pièce à une exigence. Le contrôle qualité, au sens large, est le système complet : le plan de surveillance, l'échantillonnage, l'enregistrement et les actions correctives. L'inspection est l'un des outils du contrôle qualité.
Qu'est-ce que le contrôle de première pièce ?
C'est la vérification complète de la première pièce qui sort après un démarrage, un changement de référence ou un réglage de l'outillage, par rapport au plan en vigueur, avant d'autoriser la production en série. Il détecte les erreurs de préparation ; la série continue d'être contrôlée en cours de fabrication.
La réalité augmentée remplace-t-elle le contrôleur qualité ?
Non. Elle lui retire la traduction du plan vers la pièce : le modèle CAO apparaît par-dessus et l'écart se voit à sa place. Le critère est défini par l'ingénierie quand elle prépare le contrôle, et le contrôleur l'exécute et documente ce qu'il trouve.
Avec les réclamations et les reprises de votre dernière année : calculateur de ROI des instructions de travail numériques.
 Christian Ruiz
Partenaire de Fyware · Immersive Techs
Avant tout devis, nous vérifions si la réalité virtuelle convient à vos opérations
Fyware a livré 750+ projets XR pour des clients comme Gerdau Corsa, Cummins et Medverse. Décrivez-nous votre cas et nous vous disons ce qui est viable, dans quel délai et avec quel budget.
Recevez les prochains articles
Des guides pratiques sur la réalité virtuelle, la formation et les opérations industrielles. Pas de spam : nous n'écrivons que lorsque nous publions.